食品工場にカメラ検査を導入する手順を、サンプル計測→PoC→ライン試験→本導入の4段階で整理します。各段階で何を確かめ、どこに費用がかかり、どの時点で次へ進むか(または止めるか)を決められるようになります。
結論から書くと、食品工場のカメラ検査導入は「見えるか」→「数字で分けられるか」→「ラインで続くか」→「運用で回るか」の順に、1段ずつ確かめるのが最も失敗が少ない進め方です。費用の桁は段階ごとに変わり、最初のサンプル計測は数万円規模から始められる一方、ライン試験以降は搬送・照明・衛生設計を含む設備の話になります。いきなり見積と装置選定から入ると、検出できない異物のために装置を買う事態が起きやすくなります。
導入の4段階と、各段階で確かめること(早見表)
下表は一般的な進め方の枠組みです。期間と費用は対象品目・検査項目・ライン条件によって大きく変わるため、金額ではなく「どこに費用が乗るか」を示しています。
段階 | 確かめること | 主な費用の中身 | 次へ進む条件(例) |
|---|---|---|---|
①サンプル計測 | 見分けたい異物・不良が、カメラ(RGB・近赤外・分光など)で見えるか | 測定費・サンプル送付。装置投資は不要 | 良品と不良品の差が、ばらつきより大きく出る |
②PoC(概念実証) | 判別モデルで、見逃し率・誤検出率を数字で示せるか | サンプル収集、正解ラベル付け、解析、レポート、社内工数 | 事前に決めた合格ライン(見逃し率など)を満たす |
③ライン試験 | 実際の搬送速度・照明・汚れ・温湿度の中で精度が保てるか | 試験機の設置、搬送・照明治具、立ち会い工数 | 一定期間、合格ラインと稼働率を維持できる |
④本導入 | 排除機構・記録・保守まで含めて現場で回るか | 装置本体、排除装置、制御連携、衛生対応、教育・保守 | 運用手順・保守体制・判定基準の見直し手順が決まっている |
①から②の費用構成と見積の比べ方は画像検査のPoC費用の相場と内訳6項目で詳しく分解しています。本記事は、そこから先のライン試験・本導入までを含めた「段取り」に焦点を当てます。
段階①サンプル計測:まず「見えるか」を小さく確かめる
最初にやるべきことは、装置を選ぶことではなく、見分けたいものを1文で決めることです。「原料に混入する同色のプラスチック片」「包装後の中身の欠け」のように、対象と違いを具体的に書きます。ここが曖昧なまま進むと、後の段階の費用がすべて膨らみます。
- 良品と不良品を両方そろえる: 不良品が希少な場合は、模擬異物を作るか、発生頻度の高い不良から始めます
- カメラの種類を先に決めない: 色の差ならRGBカメラ、色が同じで材質が違うなら近赤外や分光(光を細かい波長に分けて測る方式)が候補になります
- 既存手段で足りないか確かめる: 照明や背景の工夫、既存の金属検出機・X線検査機で解決できるなら、新しいカメラは不要です
X線や金属検出機で見つけにくい異物の整理はX線検査で映らない異物の一覧と見つけ方、方式の使い分けは食品工場の出荷検査を自動化する5つの手段にまとめています。
段階②PoC:数字で分けられるかを決裁の材料にする
サンプル計測で差が見えたら、次は「どこまで正確に分けられるか」を数字で示します。PoCで最も大事なのは、始める前に成功基準と撤退基準を決めることです。たとえば「見逃し率◯%以下、誤検出率◯%以下を満たせば③へ。満たせなければ対象を絞り直すか中止する」と書いておきます。
食品工場のPoCで費用が膨らみやすいのは、正解ラベルの揺れです。検査員によって「良品」「不良」の判断が分かれるサンプルが混ざると、モデルの精度がいつまでも上がりません。熟練者の判定基準を先に文書化し、境界のサンプルをどう扱うかを決めてから撮影に入ります。進め方の型はPoCの進め方6ステップで解説しています。
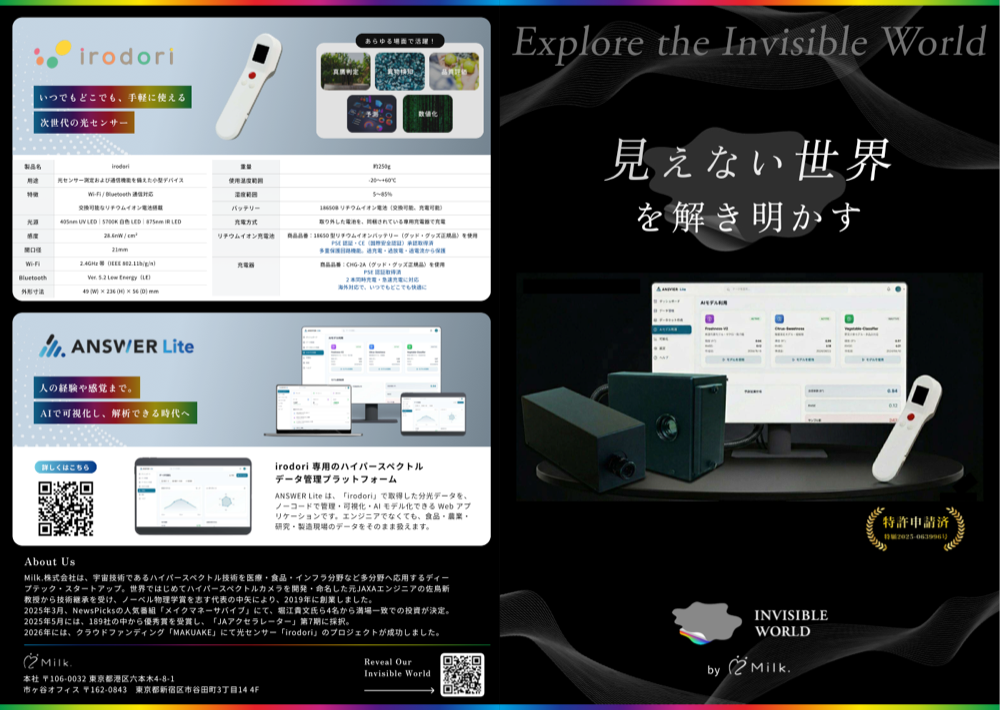
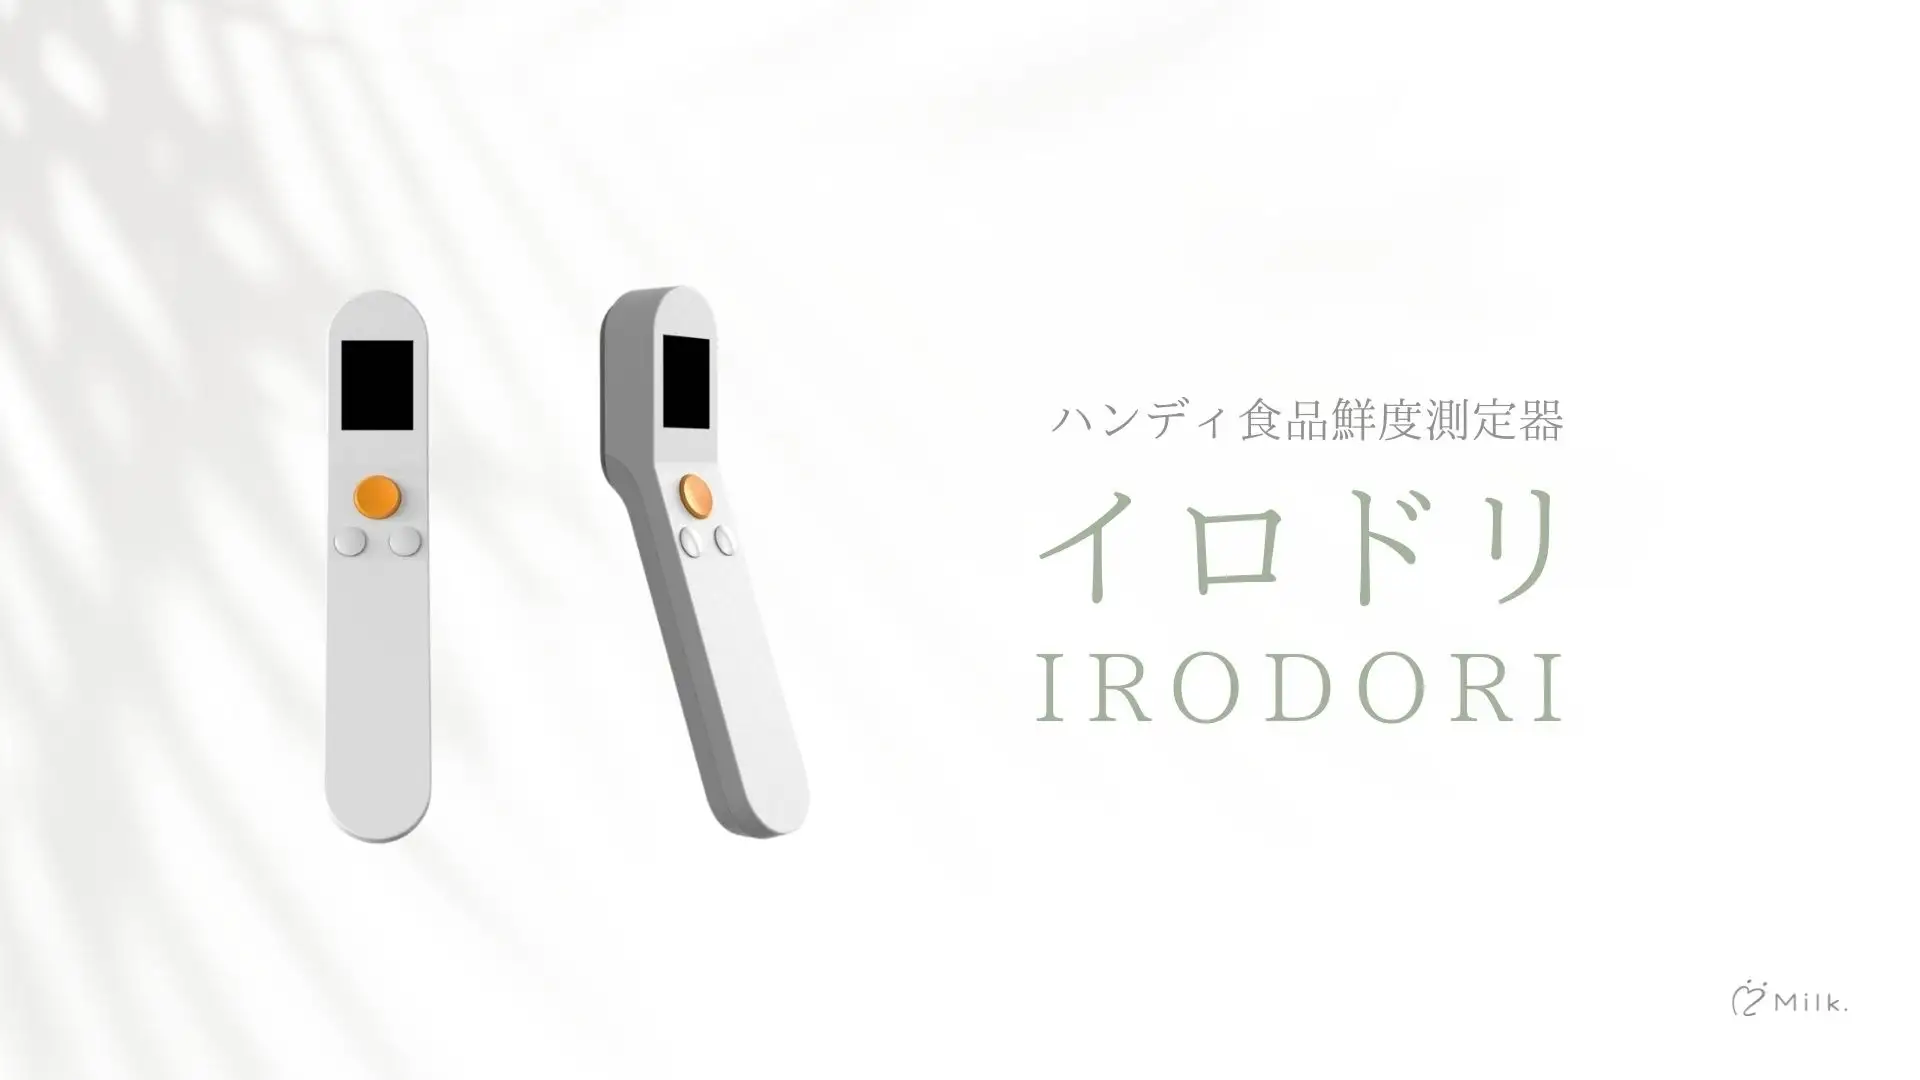
私たちは国産ハイパースペクトルカメラ irodori を開発しています。もし「色が同じ異物が見分けられるか」の段階で止まっていらっしゃるなら、製品の概要だけでもご覧いただけたら嬉しいです。
段階③ライン試験:静止状態の結果は、そのままでは通用しない
PoCは多くの場合、静止状態や低速で撮影した結果です。実際のラインでは、搬送速度、製品の重なりや向き、照明への粉体・水滴の付着、温度変化が加わります。ライン試験はこの差を埋める段階で、ここで初めて分かる問題が少なくありません。
確認項目 | 見るポイント | 実務で起きやすいこと |
|---|---|---|
搬送速度 | 最大速度で撮影・判定が間に合うか | 撮影できても判定処理が間に合わず、速度を落とす必要が出る |
製品の姿勢 | 重なり・向き・裏表で結果が変わらないか | 整列機構を追加することになり、費用が増える |
照明・汚れ | 粉体・水滴・油が付いても精度が落ちないか | 清掃頻度を上げる運用ルールが必要になる |
原料の変動 | 産地・季節・ロットが変わっても判定がぶれないか | 季節をまたいだ再学習が必要になる |
排除の連動 | 検出から排除装置までのタイミングが合うか | 検出はできても、正しい製品を弾けない |
ライン試験の期間は、最低でも原料や製品の変動が一巡する長さを目安にすると、本導入後の「こんなはずではなかった」を減らせます。
段階④本導入:装置より「運用」で決まる
本導入の見積は装置本体に目が行きがちですが、食品工場では次の項目が運用の成否を分けます。
- 衛生設計と清掃: 洗浄の方法と頻度、水や洗剤がかかる環境で装置が耐えられるか
- 記録: 検出結果と排除の記録を、HACCPに沿った衛生管理の記録としてどう残すか
- 判定基準の見直し手順: 誤検出が増えたとき、誰がどの手順で閾値やモデルを見直すか
- 保守と教育: 故障時の連絡先と復旧時間、交代勤務の全員が操作できる教育
検査の自動化が失敗するパターンは外観検査の自動化はなぜ失敗するか(原因4分類)、食品工場での具体的な用途はハイパースペクトルカメラの導入事例|食品工場の5用途で紹介しています。
どの段階から始めるか(判定チャート)
問い | 「はい」なら |
|---|---|
Q1. 見分けたい違いが、目視や通常のカメラでもはっきり見えている? | 照明・治具・既存の画像検査の改善から検討(新しい方式は不要な可能性が高い) |
Q2. 違いが目に見えず、カメラで見えるかどうか分からない? | 段階①サンプル計測から |
Q3. 見えることは分かったが、精度を数字で示さないと決裁できない? | 段階②PoCへ。成功基準・撤退基準を先に決める |
Q4. PoCの数字は出たが、ラインで続くかが分からない? | 段階③ライン試験へ。変動が一巡する期間を確保する |
使える補助金・助成金
検査装置の導入では、中小企業省力化投資補助金や、ものづくり補助金の流れをくむ新事業進出・ものづくり商業サービス補助金などが候補になり得ます。ただし公募回・締切・補助上限は回ごとに変わり、すでに締め切られた回もあります。採択や補助額を保証するものではないため、必ず各制度の公式サイト(中小企業省力化投資補助金、中小企業庁 補助金の公募情報)で最新の公募状況を確認してください。
補助金を使う場合は、段階②のPoCで得た「何人分・何時間分の作業が減るか」の数字が事業計画の根拠になります。制度ごとの考え方は省力化投資補助金で検査装置は対象になるかと検査装置の導入に使える補助金ガイドで整理しています。irodori の導入が補助金の対象になり得るか、まずはお気軽にご相談ください。
私たちはこれまで、食品・農業・インフラ・医療などの現場とともに、ハイパースペクトルカメラの実証を重ねてきました(受賞歴・メディア報道・学術成果の一覧)。サンプル計測から始める進め方を含めた資料をご用意しています。ハイパースペクトルカメラの仕組みはハイパースペクトルカメラとは(仕組みと活用事例)をご覧ください。